Akıllı Kontrol, Kusursuz Proses
Kaplama Hatları İçin SCADA Otomasyonu
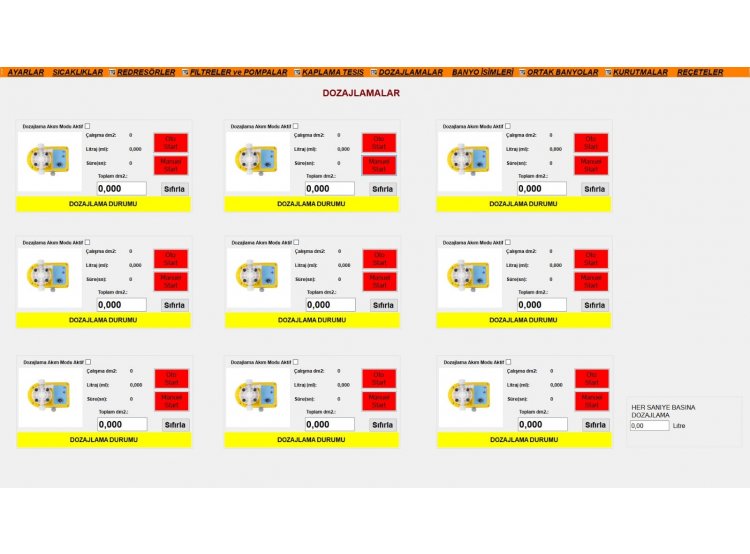
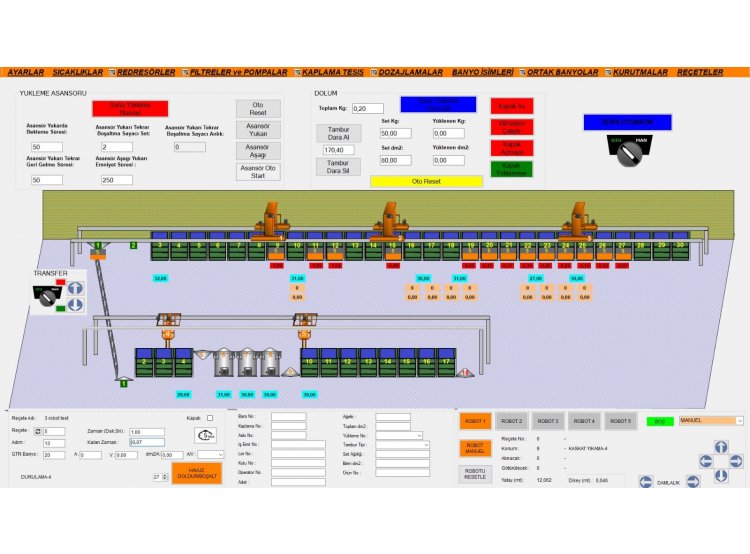
IDEA SISTEM, kaplama hatları için SCADA otomasyonu geliştirir ve uygular. Sistem; üretim proseslerinin merkezi bir platform üzerinden kontrol edilmesini, izlenmesini ve kayıt altına alınmasını sağlar. Proje gereksinimine bağlı olarak sistem sahadaki bilgisayardan veya uzaktan bağlı cihazlar üzerinden erişilebilir şekilde yapılandırılabilir.
SCADA Otomasyonu ile Merkezi Kontrol ve İzleme
SCADA otomasyonu, kritik proses parametrelerinin izlenmesini, alarm kayıtlarının tutulmasını ve üretim verilerinin raporlanmasını sağlar.
Kontrol sistemi, saha ekipmanları ve robotik taşıma sistemleri arasındaki haberleşme endüstriyel Ethernet altyapısı üzerinden gerçekleştirilebilir. Robotlar ana kontrol sistemiyle kablosuz haberleşebilir. Konumlandırma, proje gereksinimine göre lazer mesafe sensörleri veya barkod tabanlı pozisyon kontrol sistemleriyle yapılabilir.SCADA Otomasyonunda Reçete Yönetimi
SCADA sistemi üzerinden oluşturulan reçeteler, her kaplama prosesi için gerekli kritik parametreleri içerebilir:- Askı veya tambur için rota haritası
- Daldırma ve süzülme süreleri
- Redresör akım ve voltaj değerleri
- Gecikmeli çalışma süreleri
- Kaldır-daldır tekrar sayıları
- Akım yoğunluğu ayarları
- Tambur dönüşü ve askı salınım seçenekleri
- Damlatma kontrolü ve hız ayarları
PLC Destekli Otomatik Çalışma
Seçilen aktif reçeteler otomatik çalışma için PLC hafızasında tutulabilir. Farklı askı veya tamburlar, farklı reçeteler kullanılarak ardışık şekilde prosese alınabilir. Bilgisayar arızası durumunda, yapılandırılan otomasyon mimarisine bağlı olarak seçilen reçeteler operatör paneli (HMI) üzerinden çalıştırılmaya devam edebilir.SCADA Otomasyonu ile Esnek Manuel ve Otomatik Kontrol
Tesis konfigürasyonuna bağlı olarak bir robot manuel çalıştırılırken diğer robot otomatik modda çalışmaya devam edebilir. Bu yapı; kurulum, bakım veya proses müdahaleleri sırasında üretim esnekliği sağlar.
Operatörler aktif bir reçetenin seçilen parametrelerine müdahale edebilir:
- Reçete ve reçete adımları
- Daldırma ve bekleme süreleri
- Akım ve voltaj değerleri
- İş emri, lot ve kutu numaraları
- Miktar ve ağırlık bilgileri
- Bara veya tambur numaraları
Robot Hareket Kontrolü ve Ürün Koruması
Yatay ve düşey robot hareketleri ile hızlanma ve yavaşlama rampaları SCADA otomasyon sistemi üzerinden kontrol edilebilir. Yumuşak hareket profilleri, taşıma sırasında gereksiz yük salınımını azaltmaya ve ürünlerin daha kontrollü taşınmasına yardımcı olur.
Farklı Yüzey İşlem Hatları İçin SCADA Otomasyonu
IDEA SISTEM; eloksal, çinko kaplama, fosfatlama, kataforez ve diğer otomatik yüzey işlem hatlarına SCADA otomasyonu uygulayabilir. Kontrol mimarisi; proses sırası, taşıma sistemi, redresör yapısı, üretim kapasitesi ve izlenebilirlik gereksinimlerine göre projeye özel olarak yapılandırılır.
Askı veya Tambur İçin Rota Haritası
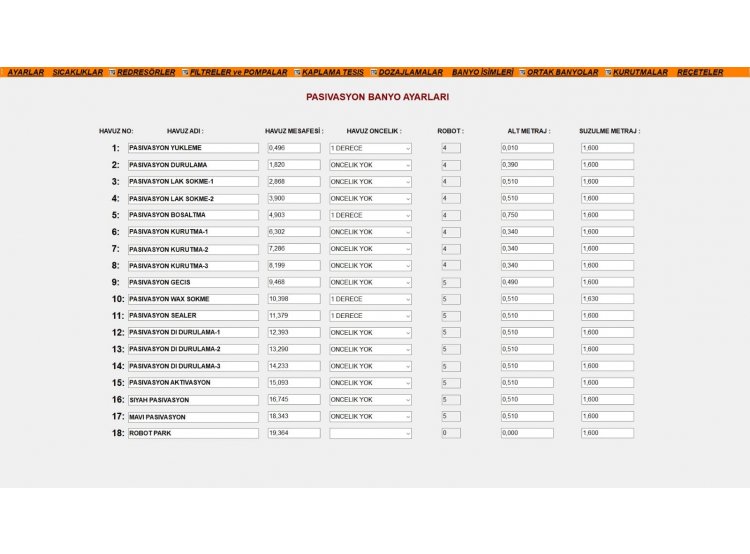
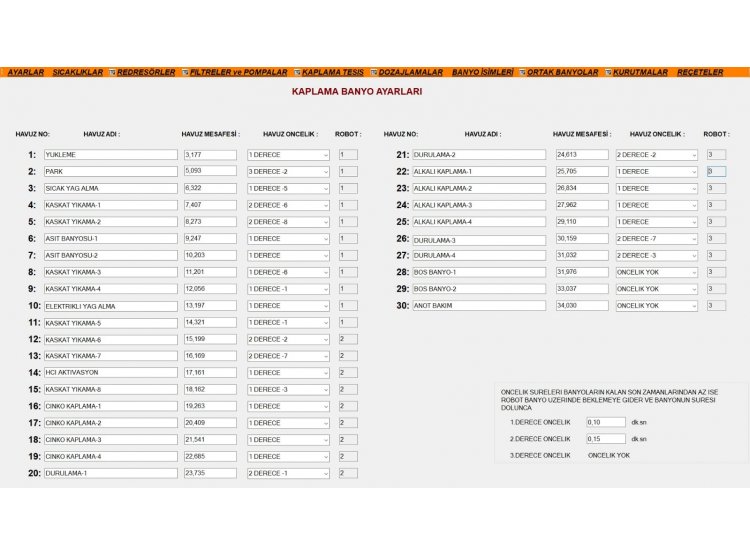
SCADA otomasyon sistemi, her askı veya tambur için komple proses rotasını tanımlar. Sistem; ürünün hangi proses tanklarından geçeceğini, işlem sırasını ve gerekli transfer adımlarını belirler.
Aynı kaplama hattında farklı ürünler, seçilen reçeteye göre farklı rotalar izleyebilir. Böylece birden fazla yüzey işlem prosesi aynı tesis içerisinde esnek şekilde yönetilebilir.
Daldırma ve Süzülme Süreleri
Daldırma, bekleme ve süzülme süreleri her proses tankı için reçete içerisinde ayrı ayrı tanımlanabilir. Bu parametreler üretim sırasında robotik taşıma sistemi tarafından otomatik olarak uygulanır.
Hassas zaman kontrolü, proses şartlarının daha tutarlı yönetilmesine ve farklı ürünlerin veya kaplama gereksinimlerinin ayrı reçeteler üzerinden çalıştırılmasına olanak sağlar.
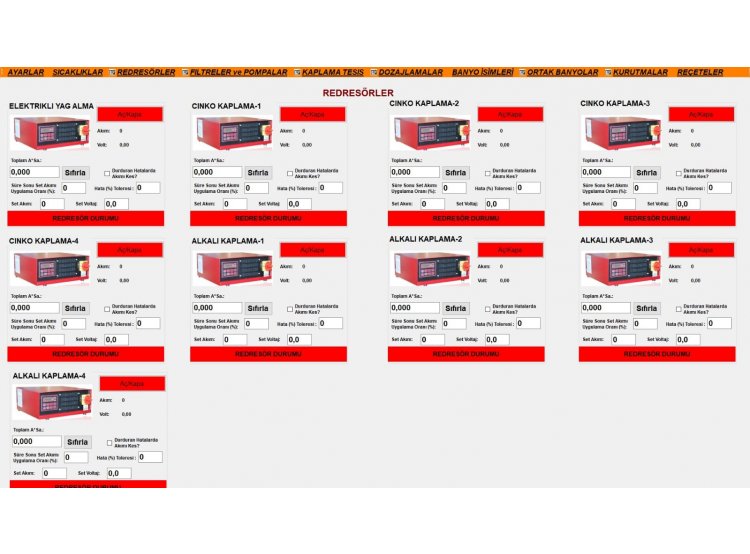
Redresör Akım ve Voltaj Kontrolü
Redresör akım ve voltaj değerleri her proses reçetesi içerisinde saklanabilir. SCADA otomasyon sistemi, aktif proses adımına göre gerekli elektriksel parametreleri redresöre iletebilir.
Akım yoğunluğu ve diğer elektriksel proses parametreleri de ürünün yüzey alanı, proses tipi ve kaplama gereksinimlerine göre yapılandırılabilir.
Gecikmeli Çalışma ve Proses Zamanlaması
Redresörler, pompalar, karıştırıcılar ve yardımcı ekipmanlar tanımlanan gecikme sürelerine ve proses sırasına göre devreye alınabilir.
Böylece otomasyon sistemi; mekanik hareketleri, elektriksel ekipmanları ve proses zamanlamasını aynı üretim reçetesi içerisinde koordineli şekilde yönetebilir.
Süzülme, Kaldır-Daldır ve Hareket Kontrolü
Süzülme süreleri, kaldırma hızları ve hareket sıraları proses tankları arasındaki kimyasal taşınmasını azaltmak amacıyla ayarlanabilir. Proses gerektirdiğinde programlanabilir kaldır-daldır tekrarları uygulanabilir.
Kaplama hattının yapısına bağlı olarak tambur dönüşü, askı salınımı, robot hızı, hızlanma ve yavaşlama rampaları da reçeteye dahil edilerek SCADA sistemi üzerinden kontrol edilebilir.
Yüzey İşlem Otomasyonu
Kalite Kontrol, Alarm ve Raporlama
SCADA otomasyon sistemi, kritik proses parametrelerini izleyebilir ve önceden tanımlanmış çalışma limitleriyle karşılaştırabilir. Projeye bağlı olarak aşağıdaki parametreler için limitler tanımlanabilir:
- Her tanktaki proses ve bekleme süresi
- Redresör akım ve voltaj değerleri
- Akım yoğunluğu
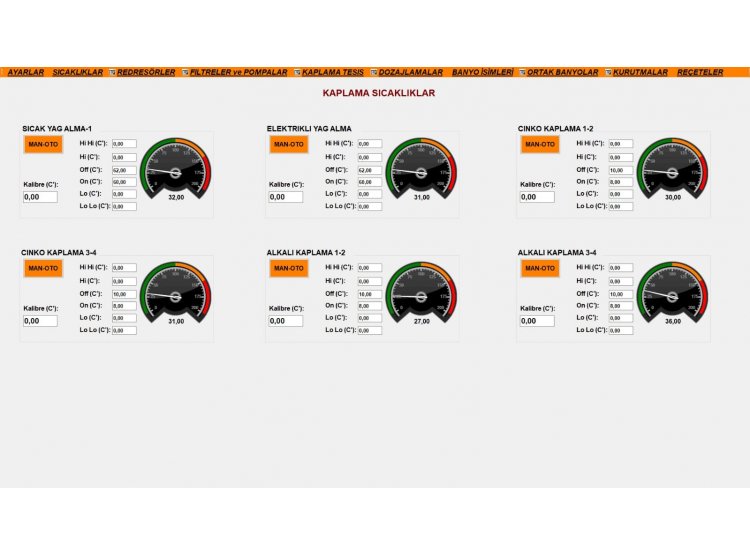
- Proses sıcaklığı
- Tank seviyesi ve ekipman durumu
- Reçete ve üretim sırası
Seçilen kontrol kriterlerine göre üretim verileri proses takibi amacıyla değerlendirilebilir ve kayıt altına alınabilir. Gerektiğinde ürün, askı, tambur, lot veya iş emri bilgileri proses verileriyle ilişkilendirilebilir.
Alarm ve arıza kayıtları zaman ve ekipman bilgileriyle sistemde saklanabilir. Geçmiş kayıtlar filtrelenerek arıza analizi, bakım ve üretim incelemeleri için kullanılabilir.
Üretim geçmişi, reçete uygulamaları, proses süreleri, elektriksel parametreler ve alarm kayıtları için detaylı raporlar oluşturulabilir. Böylece operatörler ve üretim yöneticileri kaplama hattının performansını merkezi SCADA ekranından değerlendirebilir.